

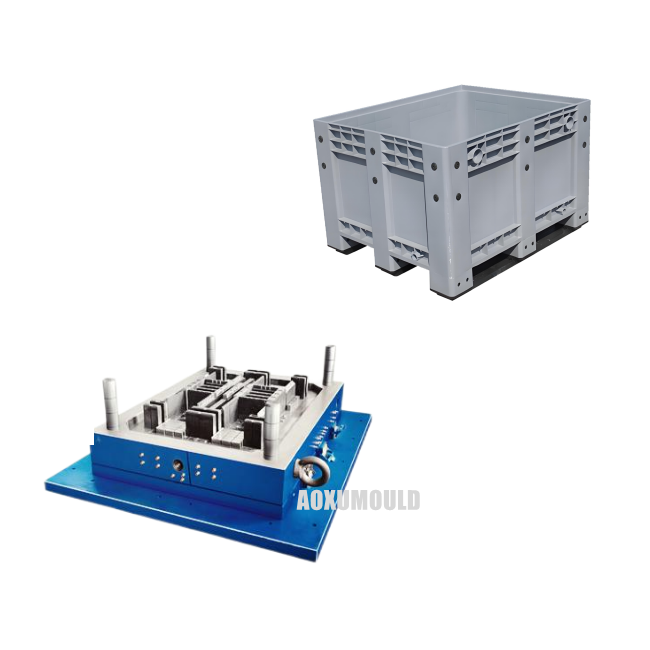
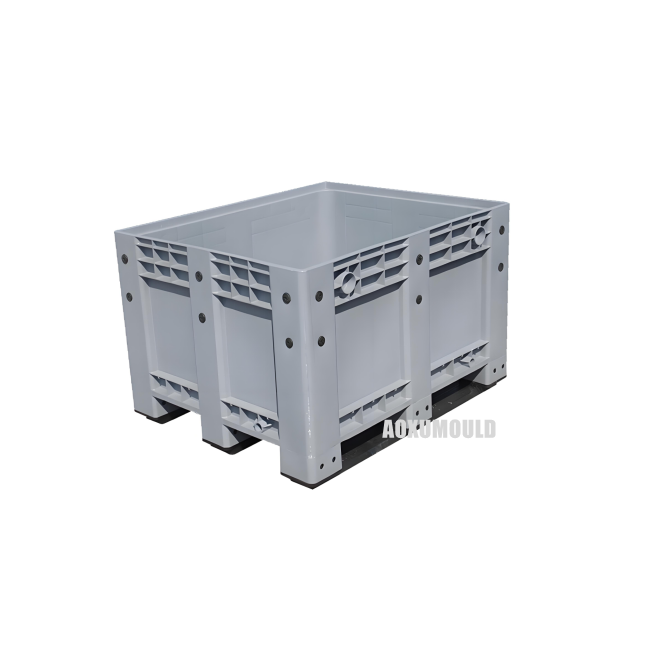
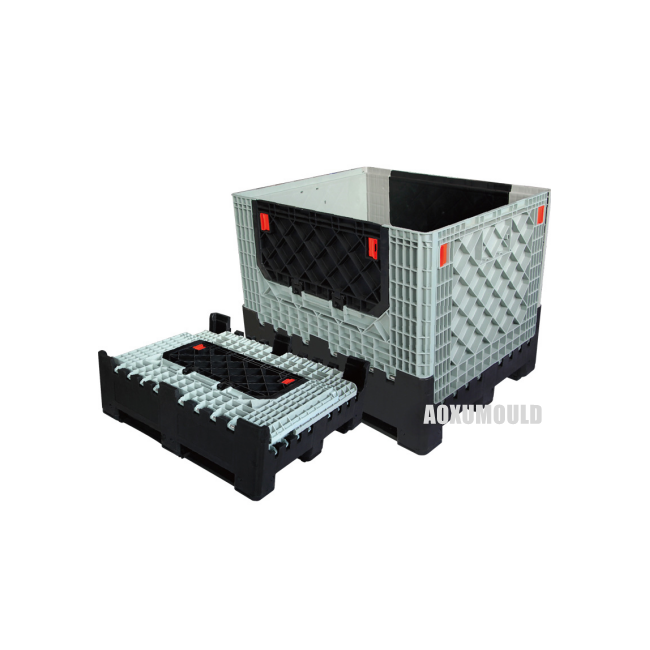
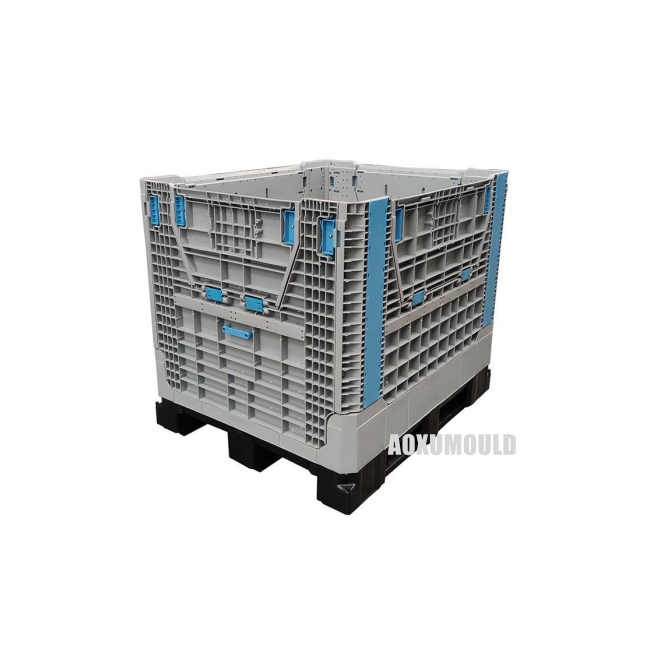
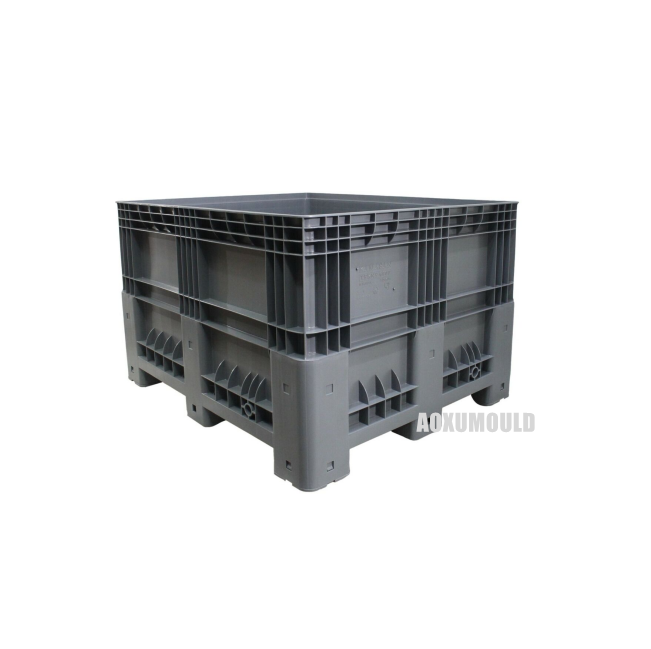
Спецификации плесени
|
Название плесени |
Поддон коробка |
|
Материал продукта |
Полиэтилен высокой плотности (HDPE)/стр |
|
Размер продукта |
1200 мм (W) x 1000 мм (L) x 760 мм (ч) |
|
Материал плесени для полости и. Основной |
2738 |
|
Основание плесени |
C45 |
| № полости | 1 полость для такой большой формы |
|
Система впрыска |
Горячий бегун клапанный клапанный ворота |
|
Подходящая инъекционная машина |
4500T |
|
Размер плесени |
1800x1800x1350 мм |
| Вес плесени |
32500T |
|
Срок службы плесени |
более 500, 000 ПК |
| Время выполнения |
После завершения дизайна 65 дней |
Почему МоuСПД, необходимые для пластикового поддонаКоробкаs?

Пластиковые ящики для поддонов, широко используемые в логистике, складировании и производстве, требуют производства на основе моментов из-за технических и экономических требований производства промышленного масштаба. Формы, обычно изготовленные из стали, представляют собой точные инструменты, которые определяют форму, структуру и функциональность конечного продукта. Ниже приведены ключевые причины использования форм в их производстве:
1. Точность и последовательность
Плесени обеспечивают высокую повторяемость, обеспечивая однородные размеры, толщину стенки и структурные особенности (например, ребра, укладки или вентиляционные каналы) на тысячах единиц. Эта согласованность имеет решающее значение для совместимости с автоматизированными системами обработки, вилочных погрузчиков и систем стеллажей в цепочках поставок.
2. Сложная геометрия
Пластиковые ящики для поддонов часто включают замысловатые конструкции для повышения несущей грузоподъемности, анти скольжения или возможностей гнездования. Инъекционное формование обеспечивает точную репликацию этих функций, что было бы нецелесообразно или затрат на альтернативные методы, такие как термоформование или обработка.
3. Материала эффективность
Процессы формования (например, впрыск, выдудное формование) минимизируют отходы материала путем контроля потока смолы и скорости охлаждения. Эта эффективность снижает затраты на единицу и соответствует целям устойчивости, ограничивая генерацию лома.
4. Прочность и производительность
Формы облегчают использование пластмасс инженерного класса (например, HDPE, PP) с добавками для устойчивости к ультрафиолетовым излучениям, противопожарной задержке или антистатических свойств. Контролируемый процесс литья обеспечивает оптимальное молекулярное выравнивание, повышение воздействия и долговечность в суровых условиях.
5. Экономическая эффективность в масштабе
В то время как создание плесени включает в себя высокие авансовые затраты (проектирование, прототипирование, инструмент), оно становится экономичным для крупных производственных прогонов. Затраты за единицу значительно падают по сравнению с методами с низким объемом, оправдывающими инвестиции для производителей, обслуживающих глобальные цепочки поставок.
6. Гибкость настройки
Формы могут быть изменены для создания вариантов (например, складных конструкций, интегрированных слотов RFID) без перепроектирования целых систем инструментов, позволяя индивидуальным решениям для конкретных отраслей, таких как фармацевтические препараты или автомобили.
7. Соответствие нормативным требованиям
Стандартизированное формование обеспечивает соответствие международным стандартам безопасности и тестирования нагрузки, снижая риски ответственности.
Формы необходимы для производства пластиковых контейнеров поддонов, которые соответствуют промышленным требованиям в отношении прочности, точности и экономии затрат. Технология уравновешивает первоначальные инвестиции с долгосрочными операционными преимуществами, что делает ее краеугольным камнем современных пластических логистических решений.
Как спроектировать пластиковую коробку для поддонов?

1. Дизайн и структура
Плесень обычно построена как многоэтажный инструмент или инструмент для одной кавити, в зависимости от требований к объему производства. Он оснащен модульной конструкцией с закаленной стальной или бериллийской медной вставки, чтобы выдержать высокие давления впрыска (часто превышая 1500 бар) и абразивные полимерные потоки. Критические компоненты включают:
A.core и полость блоки с текстурированными поверхностями для достижения анти-скольжения на основе поддона
B.integrated Rib структуры для усиления стен с нагрузкой (до 2, 000 кг емкости)
C. Internallocking Features для укладки и совместимости с помощью автоматических систем обработки
2. Материальный выбор
Стальные сплавы премиум-класса, такие как DIN 1.2344 (H13) или 1,2316, используются для критических компонентов, предлагая исключительную устойчивость к износу и термостабильность. Поверхностные обработки, такие как нитрические или PVD -покрытия, повышают долговечность, продлевая срок службы плесени за пределами 1 миллиона циклов. Направленные столбы и втулки используют закаленную сталь для инструментов для поддержания выравнивания при циклической нагрузке.
3. Система охлаждения
Конформные каналы охлаждения стратегически обработаны для оптимизации теплового управления, сокращая время цикла на 20–30% по сравнению с обычными конструкциями. Расположение охлаждения следует за геометрией поддона, обеспечивая равномерное рассеяние тепла от толстостенных срезов (обычно 8–12 мм) для минимизации боевых и остаточных напряжений.
4. Отправление и автоматизация
Многоступенчатая система выброса сочетает в себе гидравлические атлеты, воздушные поппетса и стриптизершированные пластины, чтобы безопасно демонтировать глубоко нарисованные контейнеры без искажений. Системы вставки быстрых изменений позволяют быстрого приспособления для производства поддонов в стандартизированных измерениях (например, 1200 × 800 мм или 1200 × 1000 мм). Плесень интегрируется с системами удаления роботизированных деталей через стандартизированные интерфейсы.
Анализ плесень, необходимый для крупного поддонаКоробкаМОuСПД?

Да, анализ потока плесени (MFA) имеет решающее значение для проектирования и изготовления крупных контейнерных форм. Ключевые причины включают:
1. Сложная геометрия и размер
Крупные поддоны часто имеют тонкие стены, ребра и конструкции для привязки. MFA предсказывает поведение потока полимера, чтобы избежать дефектов, таких как неполное заполнение, воздушные ловушки или слабые линии сварки.
2. Оптимизация материала и процесса
Паллеты обычно используют материалы с высоким потоком или воздействием (например, PP, HDPE). MFA проверяет пригодность материала и оптимизирует параметры (давление впрыска, температура, время охлаждения), снижение затрат на пробную и ошибку.
3. Минимизация боевой и усадки
Неровное охлаждение в больших формах может привести к варнке или следам раковины. MFA имитирует эффективность охлаждения, чтобы обеспечить стабильность размеров.
4. Снижение стоимости и риска
Большие формы связаны с высокими затратами на разработку. MFA идентифицирует недостатки проектирования рано, избегая дорогостоящих модификаций плесени или лома, тем самым ускоряя время на рынок.
Анализ потока плесени является экономически эффективным инструментом для повышения качества, эффективности и надежности в производстве формы для больших поддонов.
Упаковка &. Доставка

Компоненты плесени
Плесень стали

Горячая система бегунов

Стандартные детали

Часто задаваемые вопросы
|
1. Что такое формование для поддонов? Форма для поддонов - это специализированный инструмент, используемый в литье под давлением для изготовления пластиковых ящиков поддонов. Эти контейнеры предназначены для хранения, укладки и транспортировки товаров, часто в промышленных условиях. Формирование формирует расплавленный пластик в желаемую форму, обеспечивая долговечность и консистенцию. 2. Какие материалы используются для форм для поддонов? Плесени обычно изготавливаются из высококлассной стали для долговечности и теплостойкости. Пластик, используемый для ящиков, часто представляет собой полипропилен (PP) или полиэтилен высокой плотности (HDPE) из-за их прочности и воздействия. 3. Каковы ключевые компоненты формы для поддона? - Ядро и полость: формирует форму коробки. - Система охлаждения: регулирует температуру для эффективного времени цикла. - Система выброса: выпускает охлажденный продукт. - Вентиляционные отверстия: предотвратить воздушные ловушки и дефекты. 4. Каков производственный процесс для формы? - Дизайн: инженерная инженерия на основе САПР для точности. - Выбор материала: сталь, выбранная для долголетия. - Обработка: ЧПУ или EDM для точности. - Тепловая обработка: упрочнение с помощью заката/отпуска. - Сборка и тестирование: обеспечивает функциональность до производства. 5. Сингл против мульти-кавити? - Одиночная кавити: более низкая стоимость, идеально подходит для небольших партий. -Многокавита: более высокая мощность, экономически эффективная для больших объемов. 6. Hot Runner против Cold Runner Systems? - Горячий бегун: уменьшает отходы, более быстрые циклы; Более высокая предварительная стоимость. - Холодный бегун: проще, дешевле, но генерирует больше отходов. 7. Соображения дизайна - Толщина стены: однородность предотвращает деформацию. - Углы проекта: Easters Exture (типичный 1–2 градуса). - Местоположение ворот: влияет на поток и эстетику. 8. Факторы стоимости - Ставка материала, сложность плесени, размер и объем производства. Системы с несколькими кавитиками/горячим бегуном увеличивают начальную стоимость, но снижают цену за единицу в масштабе. 9. Советы по техническому обслуживанию - Регулярная очистка: удалите остатки, чтобы предотвратить дефекты. - Смазка: обеспечивает плавное выброс. - Проверка: проверьте на наличие износа/повреждения постпроизводство. 10. Параметры настройки - Логос/текст через гравировку, регулируемые размеры и вариации цвета (с использованием Masterbatches). 11. Устранение неполадок общих проблем - Деформация: улучшить однородность охлаждения. - Оценки раковины: увеличивайте давление/время удержания/время. - Короткие снимки: проверьте поток материала или размер затвора. 12. Факторы времени заказа - Сложность, отставание производителя и доступность материала (типичная 3–12 недель). 13. Выбор производителя - Оценить опыт, технологии (например, возможности CNC/EDM), качественные сертификаты и поддержку после продажи. 14. Стандарты безопасности - Соответствие ISO (например, ISO 21898 для упаковки) и стандартов ASTM обеспечивают безопасность и качество материала. Альтернативы литью инъекции - Blow Lotning: для пустых дизайнов. - Ротационное формование: низкий объем, большие предметы. 16. Воздействие на окружающую среду - Используйте перерабатываемые пластмассы (PP/HDPE), энергоэффективные машины и минимизировать отходы через системы горячих бегунов. 17. Будущие тенденции -Автоматизация для точности, биоразлагаемых материалов и форм с поддержкой IoT для мониторинга в реальном времени. 18. Преимущества инъекционного литья для поддонов - Высокая скорость производства, повторяемость и способность интегрировать такие функции, как усиленные стены или укладку.
|
Отзывы клиентов


