

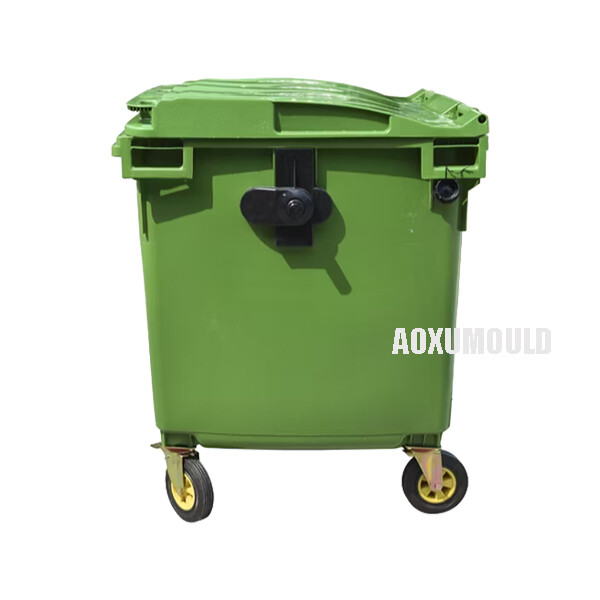
Спецификации плесени
|
Название плесени |
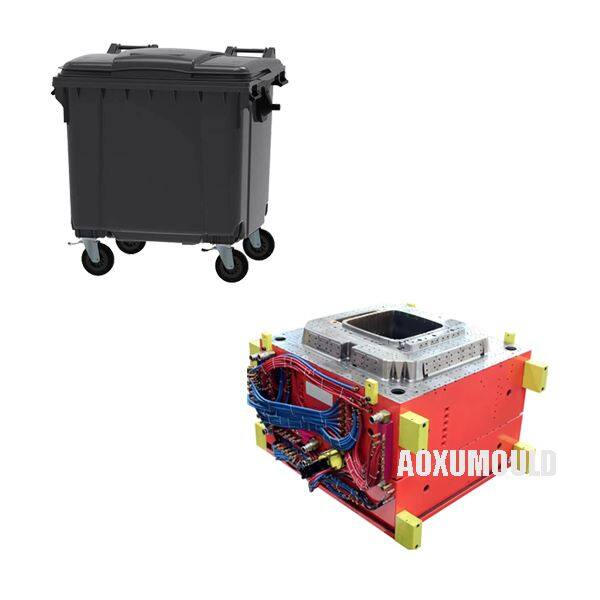
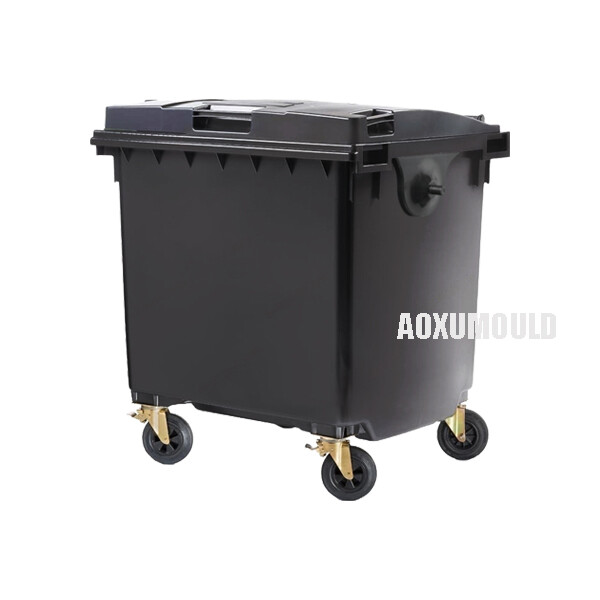
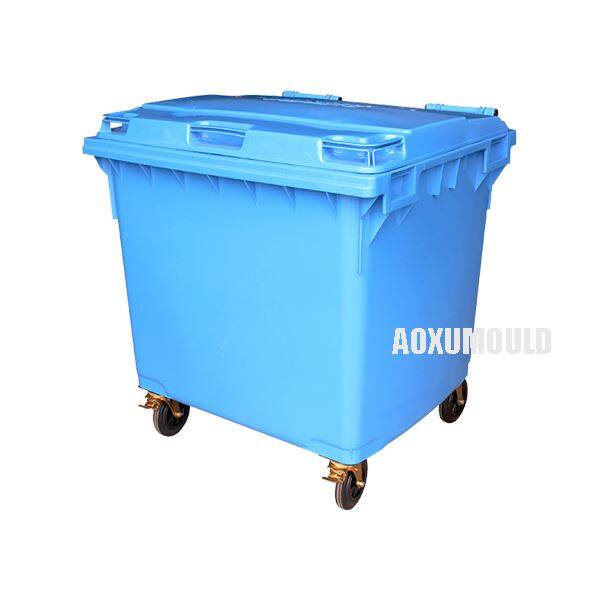
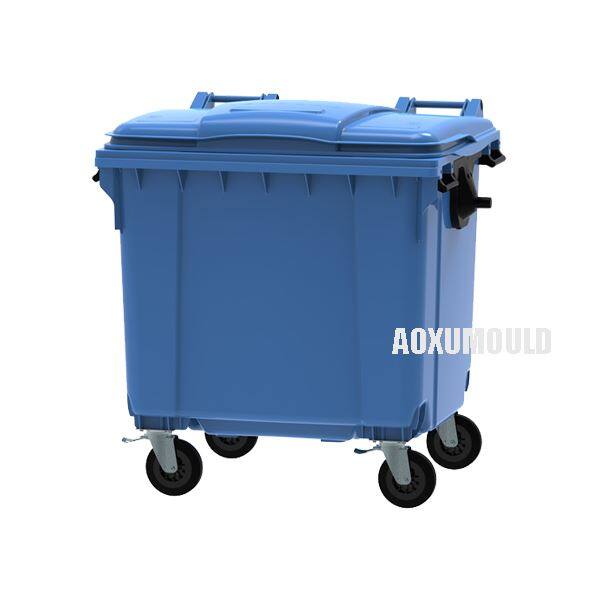
1100L BIN FOLM |
|
Материал корзины |
HDPE, PP, пластик |
|
Размер корзины |
1370x1075x1450 мм |
| Вес бина | 55 кг |
|
Объем корзины |
1100L |
|
Материал плесени для полости и. Основной |
P20 |
|
Основание плесени |
C45 |
|
Система впрыска |
Горячий бегун открытые ворота или валавские ворота |
|
Подходящая инъекционная машина |
4000T |
|
Размер плесени |
1800x1600x1850 мм |
|
Срок службы плесени |
более 500, 000 ПК |
Почему выбирают материал HDPE для производства мусорных баков 1100L?

1. Высокая долговечность и воздействие сопротивления
Прочность: HDPE может выдерживать тяжелые нагрузки, капли и грубую обработку без растрескивания, что делает его идеальным для использования в промышленности и управлении отходами.
Устойчивость к погоде: хорошо работает при экстремальных температурах (-50 градусов до +80 градуса) и сопротивляется деградации УФ (если используются ультрафилированные добавки).
Длительный срок службы: бункеры HDPE последний 10+ лет даже в суровых условиях (например, свалки, хранение химического вещества).
2. Химическая и коррозионная стойкость
Инертный материал: противостоит кислотам, щелочкам, растворителям и большинству химических веществ, что делает его безопасным для:
Хранение опасных отходов.
Сельскохозяйственные химические вещества (удобрения, пестициды).
Промышленные жидкости (масла, моющие средства).
Нет ржавчины/гниль: в отличие от металла или дерева, HDPE не будет разжигать и не разлагается при воздействии влаги или химикатов.
3. Легкий, но сильный
Экономия веса: бункеры HDPE на 30–50% легче, чем стальные или стеклопластичные эквиваленты, снижение затрат на транспортировку и обработки.
Высокое соотношение прочности к весу: усиленные конструкции (ребра, двойные стены) поддерживают конструктивную целостность даже при мощности 1100 л.
4. Экономическая эффективность
Низкая стоимость материала: HDPE дешевле, чем альтернативы, такие как PP (полипропилен) или стекловолокно.
Легкая обработка: эффективное литье в инъекции (более низкие затраты на энергию против изготовления металла).
Утилизируемость: HDPE на 100% пригодна для переработки, уменьшает отходы и привлекает эко-сознательные покупатели.
6. Гибкость дизайна
Толплина: HDPE легко течет в комплексные формы плесени, что позволяет:
Пользовательские логотипы, текстуры и цвета.
Интегрированные ручки, колеса или функции укладки.
Последовательность: равномерная усадка (1,5–3%) сводит к минимуму деформацию против других пластиков.
Как сделать качественную мусорную форму 1100L?
Выберите подходящие материалы: качество плесени в значительной степени зависит от материалов, используемых в ее конструкции. Выберите высококлассные материалы, которые являются долговечными, устойчивыми к тепло и способны противостоять суровому производству.
|
Сталь |
Лучше всего для |
Твердость (HRC) |
|
P20 |
Недорогие, общее использование |
28–32 |
|
718H |
Высокая точность, долгая жизнь |
32–36 |
|
H13 |
Районы с высоким содержанием (эжекторы, ядра) |
48–52 |
|
S136 |
Коррозионная устойчивость (для глянцевой отделки) |
48–52 |
Дизайн и инженерия
Используйте программное обеспечение CAD (SolidWorks, UG/NX), чтобы разработать форму с помощью:
Правильная толщина стенки (4–6 мм для HDPE/PP).
Оптимизированные ребра и подкрепление для прочности структурной.
Сбалансированная система затвора (горячий бегун или холодный бегун).
Провести анализ потока плесени (Moldflow, Moldex3d), чтобы предсказать:
Эффективность охлаждения.
Потенциальные дефекты (деформация, следы раковины).
Используйте передовые методы производства: используйте передовые технологии и передовые методы производства для создания формы с точностью и точностью.
Менян с ЧПУ/поворотом
Обработка толерантности: ± 0. 02 мм.
Критические поверхности отполированы до зеркальной отделки (RA меньше или равны 0. 05 мкм).
EDM (обработка электрической разрядки)
Используется для сложных ядер/полостей.
Обеспечивает острые края и мелкие детали.
Оптимизация системы охлаждения
Перегородние и спиральные каналы охлаждения для равномерного охлаждения.
Анализ скорости потока для предотвращения горячих точек.
Контроллеры температуры плесени (10–60 градусов для HDPE/PP).
5. Проведите тщательное тестирование: до того, как плесень будет введена в производство, она должна пройти тщательное тестирование, чтобы обеспечить соответствие всем стандартам производительности. Это может включать тестирование на долговечность, точность и совместимость с предполагаемым использованием.
Дизайн для продукта и. Форма

Каковы обычные дефекты в производстве контейнеров 1100L?
1. деформация (деформация)
Причина:
Неровное охлаждение (некоторые секции охлаждаются быстрее, чем другие).
Остаточное напряжение от неправильной конструкции плесени или усадки материала.
Решение:
Оптимизируйте каналы охлаждения для равномерного распределения температуры.
Отрегулируйте температуру формы (обычно 10–60 градусов для HDPE/PP).
Используйте пластик с низким содержанием кручения или измените конструкцию деталей (добавьте ребра для стабильности).
2. Оценки раковины (вмятины на поверхности)
Причина:
Недостаточное давление упаковки или время удержания во время инъекции.
Толстые секции охлаждаются медленнее, вызывая пустоты усадки.
Решение:
Увеличьте давление удержания (обычно 50–80% от давления впрыска).
Продлить время удержания (5–10 секунд для больших ящиков).
Редактизайн толстых областей с постепенными переходами толщины.
3. Flash (избыток пластика по краям)
Причина:
Чрезмерное давление впрыска или сила зажима слишком низкая.
Изношенные края плесени или смещенные половинки плесени.
Решение:
Проверьте силу зажима (должно быть больше или равна 1,5X прогнозируемому давлению площади корзины).
Осмотрите и ремонтируйте линии расставания плесени на наличие повреждений.
Уменьшите скорость впрыска/давление на конечной стадии заполнения.
4. Burn Marks (черные/темные пятна)
Причина:
В ловушке сжигания воздуха из -за плохой вентиляции.
Перегрев при высоких скоростях впрыска.
Решение:
Улучшить вентиляцию (добавить вентиляционные отверстия вблизи областей последнего к заполнению).
Слегка снизить скорость впрыска или более низкую температуру расплава.
5. Сварные линии (видимые швы)
Причина:
Фронты расплава, встречающиеся вокруг препятствий (например, ребра, вставки).
Низкая температура расплава или медленная скорость впрыска.
Решение:
Увеличьте температуру расплава и скорость впрыска, чтобы улучшить слияние.
Перестраивать ворота, чтобы изменить пути потока.
Упаковка &. Доставка

1. Перед тем, как поставлена мусорная форма, мы проверим, является ли открытие и закрытие формы гладкой, система водяного охлаждения, гидравлическую масляную систему и систему горячих бегунов.
2. полость и ядро очищаются без железа и примесей.
3. Взорвать водный путь в чистоте, чтобы предотвратить долгосрочную морскую транспортировку от ржавчины.
4. Мы распыляем анти -розетку на внутреннюю часть формы, распыляйте краску на внешней стороне плесени и наносим анти -кормовое масло на наперту.
5. Мы поместим табличку с фирменной на плесени, она показывает название плесени, год производства и информацию о плесени, вес плесени и размер.
6: Части плесени предоставляются бесплатно (удобно для замены клиентов).
Компоненты плесени
Плесень стали

Горячая система бегунов

Стандартные детали

Почему выбирают систему Hot Runner?
|
1. Уменьшенные материалы отходы Холодные бегуны (традиционные системы) затвердевают и должны быть отброшены, тратя 5–15% материала. Горячие бегуны перерабатывают 100% пластика в детали, экономя затраты, особенно для крупных ящиков. 2. Более быстрое время цикла Нет необходимости изгнать и обрабатывать затвердевшие бегуны. Сокращение времени цикла: до 15–30% быстрее против холодных бегунов. 3. Улучшенное качество части Последовательная температура расплава предотвращает проточные линии и короткие снимки. Распределение сбалансированного давления уменьшает деформацию в больших ящиках. Нет остатков ворот (более чистый внешний вид). 4. Снижение затрат на энергию Менее переработка потраченного впустую материала=Более низкое потребление электроэнергии. Необходима уменьшенная сила зажима (меньшая система бегунов). 5. Автоматизация Нет ручного удаления бегунов, что делает его идеальным для масштабного производства.
|
Часто задаваемые вопросы
|
>1. Сколько времени нужно, чтобы произвести плесень для инъекции бина 1100L? Время производства для формы для инъекции в бункете 1100L может варьироваться в зависимости от сложности дизайна и текущей рабочей нагрузки нашей фабрики. Однако в среднем обычно требуется 55-65, чтобы завершить процесс формирования. >2. Какие материалы используются при производстве форм для инъекций бина 1100L? Мы используем высококачественную сталь, такую как P20, 718, S136, H13 и т. Д. При производстве наших форм впрыскивания бин 1100L. Эти материалы долговечны и могут противостоять суровому процессу литья. >3. Какие материалы используются для производства контейнеров 1100L? Обычно HDPE (полиэтилен высокой плотности) или PP (полипропилен) из-за их прочности и воздействия. >4. Можете ли вы настроить конструкцию формы для инъекции бина 1100L? Да, мы можем настроить проектирование формы для инъекции бина 1100L в соответствии с вашими конкретными требованиями. Наша команда опытных дизайнеров и инженеров может тесно сотрудничать с вами, чтобы создать форму, которая соответствует вашей точной спецификации. >5. Как вы гарантируете качество ваших форм впрыскивания в бункете 1100L? У нас есть строгие меры контроля качества, чтобы гарантировать, что все наши формы для инъекций в мусорном ведре 1100L соответствуют самым высоким стандартам. Наша команда квалифицированных техников проводит тщательные проверки на протяжении всего производственного процесса, чтобы обеспечить свободность форм от любых дефектов. >6. Можете ли вы предоставить образцы ваших форм для инъекций бина 1100L для оценки? Да, мы можем предоставить образцы наших форм для инъекций бина 1100L для оценки, прежде чем разместить объемный заказ. Это позволит вам оценить качество и функциональность формы, прежде чем принять окончательное решение.
|
Отзывы клиентов


